
Wn prirubnica, također poznata kao prirubnica sa zavarenim vratom, ključna je komponenta u raznim industrijskim cjevovodnim sustavima. Kao predani dobavljač Wn Flangea, uzbuđen sam što mogu podijeliti detaljan proizvodni proces ovog osnovnog proizvoda.
1. Odabir materijala
Prvi korak u proizvodnji Wn prirubnice je odabir odgovarajućeg materijala. Izbor materijala ovisi o nekoliko čimbenika, uključujući okolinu primjene, zahtjeve za tlakom i potrebe za otpornošću na koroziju. Uobičajeni materijali koji se koriste za Wn prirubnice uključuju ugljični čelik, nehrđajući čelik i legirani čelik.
Ugljični čelik je popularan izbor zbog svoje visoke čvrstoće i relativno niske cijene. Pogodan je za opće namjene gdje korozija nije glavni problem. Nehrđajući čelik, s druge strane, nudi izvrsnu otpornost na koroziju, što ga čini idealnim za upotrebu u kemijskoj, prehrambenoj i pomorskoj industriji. Legirani čelik kombinira svojstva različitih metala kako bi pružio poboljšana mehanička svojstva kao što su otpornost na visoke temperature i tlak.
2. Rezanje i oblikovanje
Nakon odabira materijala, sljedeći korak je njegovo rezanje u odgovarajuću veličinu i oblik. To se obično radi pomoću naprednih tehnologija rezanja kao što je rezanje plazmom ili lasersko rezanje. Plazma rezanje je brza i učinkovita metoda koja koristi mlaz ioniziranog plina velike brzine za rezanje kroz metal. Lasersko rezanje, s druge strane, nudi visoku preciznost i može proizvesti složene oblike s minimalnim zonama utjecaja topline.
Nakon rezanja, sirovina se oblikuje u osnovni oblik Wn prirubnice. To uključuje procese kao što su kovanje i strojna obrada. Kovanje je proces koji koristi sile pritiska za oblikovanje metala. Pomaže poboljšati unutarnju strukturu prirubnice, povećavajući njenu snagu i izdržljivost. Zatim se koristi strojna obrada za preciziranje oblika prirubnice, osiguravajući da zadovoljava potrebne dimenzije i završnu obradu površine. To uključuje operacije kao što su tokarenje, glodanje i bušenje.
3. Formiranje vrata zavara
Jedna od karakterističnih značajki Wn prirubnice je njezin dugi, suženi vrat. Formiranje zavarenog vrata kritičan je korak u procesu proizvodnje. Prvo se vrat kuje ili obrađuje na odgovarajuću duljinu i sužava se. Konus grla dizajniran je za postupni prijenos naprezanja s cijevi na prirubnicu, smanjujući rizik od koncentracije naprezanja i potencijalnog kvara.
Zatim se zavareni vrat pažljivo zavari na tijelo prirubnice. To se obično radi visokokvalitetnim postupkom zavarivanja kao što je elektrolučno zavarivanje zaštićenim metalom (SMAW), elektrolučno zavarivanje plinskim volframom (GTAW) ili elektrolučno zavarivanje pod praškom (SAW). Izbor postupka zavarivanja ovisi o materijalu, debljini i zahtjevima primjene. Tijekom procesa zavarivanja provode se stroge mjere kontrole kvalitete kako bi se osigurala cjelovitost zavarenog spoja. To uključuje prethodno zagrijavanje materijala kako bi se spriječilo pucanje, korištenje odgovarajućih elektroda za zavarivanje ili dodatnih metala i toplinsku obradu nakon zavarivanja za smanjenje zaostalih naprezanja.
4. Bušenje rupa
Nakon što je zavareni vrat oblikovan i zavaren, sljedeći korak je bušenje rupa za vijke u prirubnici. Broj, veličina i razmak rupa za vijke određeni su standardom prirubnice i zahtjevima primjene. Uobičajeni standardi za prirubnice uključuju ASME B16.5, DIN i JIS.
Precizni strojevi za bušenje koriste se kako bi se osiguralo da su rupe za vijke točno postavljene i imaju točan promjer. Zatim se rupe urezuju kako bi se stvorili navoji za vijke. Ovaj proces zahtijeva visoku preciznost kako bi se osiguralo da se vijci mogu ispravno zategnuti, osiguravajući siguran spoj između prirubnice i cijevi.
5. Površinska obrada
Površinska obrada važan je korak u procesu proizvodnje Wn prirubnice. Ne samo da poboljšava izgled prirubnice, već također poboljšava njenu otpornost na koroziju i trajnost. Uobičajene metode površinske obrade uključuju bojanje, galvaniziranje i premazivanje prahom.
Bojanje je isplativ način zaštite prirubnice od korozije. Visokokvalitetna boja nanesena je na površinu prirubnice, pružajući zaštitnu barijeru protiv vlage i kemikalija. Pocinčavanje uključuje premazivanje prirubnice slojem cinka, koji djeluje kao žrtvena anoda, štiteći metal ispod korozije. Premazivanje prahom je postupak koji koristi elektrostatički nabijene čestice praha za stvaranje izdržljivog i jednolikog premaza na površini prirubnice.
6. Inspekcija kvalitete
Tijekom proizvodnog procesa, stroga inspekcija kvalitete provodi se u svakoj fazi kako bi se osiguralo da Wn prirubnica zadovoljava potrebne standarde i specifikacije. To uključuje vizualni pregled, pregled dimenzija i ispitivanje bez razaranja.
Vizualni pregled se koristi za provjeru vidljivih nedostataka kao što su pukotine, poroznost ili površinske nepravilnosti. Provjera dimenzija provodi se pomoću preciznih mjernih alata kao što su čeljusti, mikrometri i koordinatni mjerni strojevi (CMM) kako bi se osiguralo da prirubnica zadovoljava navedene dimenzije. Nerazorne metode ispitivanja kao što su ultrazvučno ispitivanje (UT), ispitivanje magnetskim česticama (MT) i radiografsko ispitivanje (RT) koriste se za otkrivanje unutarnjih nedostataka koji možda nisu vidljivi golim okom.
7. Dorada i pakiranje
Nakon što Wn prirubnica prođe sve provjere kvalitete, prolazi završni postupak dorade. To može uključivati skidanje ivica, čišćenje i poliranje kako bi se uklonili svi oštri rubovi ili onečišćenja s površine.
Prirubnica se zatim pažljivo pakira kako bi se zaštitila tijekom transporta i skladištenja. Materijali za pakiranje kao što su drveni sanduci, plastične vrećice i folija s mjehurićima koriste se za sprječavanje oštećenja. Pravilno pakiranje također pomaže u održavanju prirubnice čistom i suhom, osiguravajući njezinu kvalitetu dok ne stigne do kupca.
Vrste prirubnica koje se odnose na Wn prirubnice
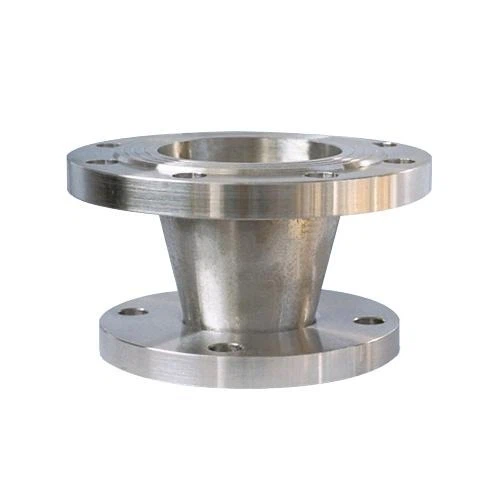
Osim Wn prirubnica, postoje i druge vrste prirubnica koje se obično koriste u sustavima cjevovoda. Na primjer,Reducirajuća prirubnicasluži za spajanje cijevi različitih promjera. Ima manji provrt na jednoj strani i veći provrt na drugoj, što omogućuje glatki prijelaz između različitih veličina cijevi.

TheUtičnica - prirubnica za zavarivanjedizajniran je za zavarivanje na cijev pomoću utičnice. Prikladan je za cijevi malog promjera i primjene gdje nije potrebna otpornost na visoki tlak.
TheSlijepa prirubnicakoristi se za zatvaranje kraja cijevi ili ventila. Nema središnji otvor i obično se koristi za održavanje, inspekciju ili ispitivanje.
Zaključak
Proces proizvodnje Wn prirubnice složena je i precizna operacija koja zahtijeva naprednu tehnologiju, kvalificiranu radnu snagu i strogu kontrolu kvalitete. Kao dobavljač Wn Flange, predani smo pružanju visokokvalitetnih proizvoda koji zadovoljavaju različite potrebe naših kupaca.
Ako ste na tržištu Wn prirubnica ili bilo koje druge vrste prirubnica, pozivamo vas da nas kontaktirate radi detaljne rasprave. Naš tim stručnjaka spreman je pomoći vam u odabiru prave prirubnice za vašu primjenu i pružiti vam konkurentne cijene i izvrsnu uslugu.
Reference
- ASME B16.5 - Cijevne prirubnice i prirubnički spojevi
- DIN standardi - njemački industrijski standardi za prirubnice
- JIS standardi - japanski industrijski standardi za prirubnice
- Priručnik za zavarivanje, Američko društvo za zavarivanje


